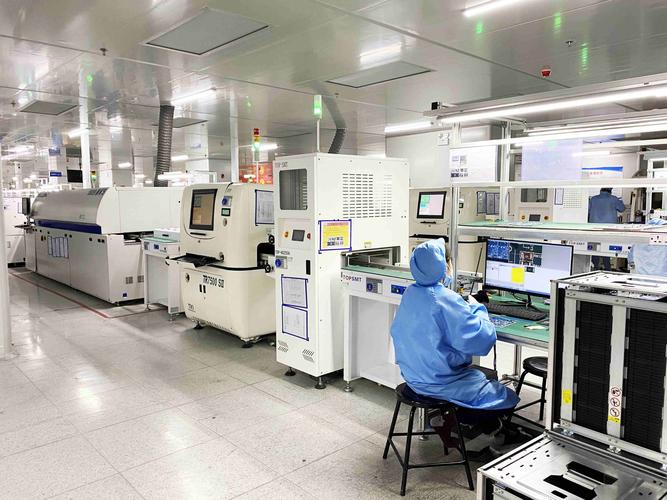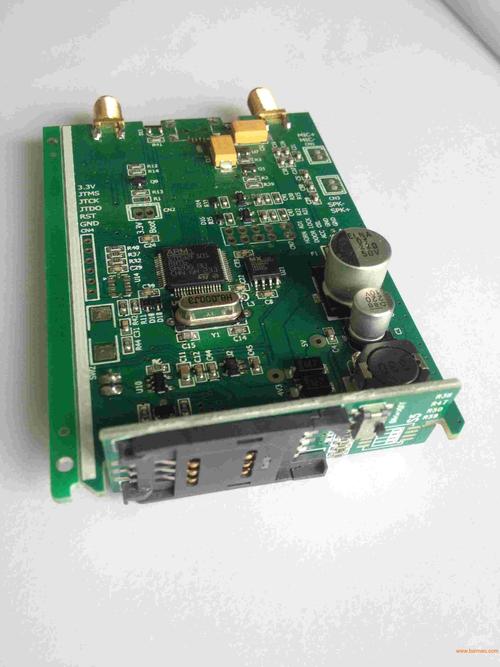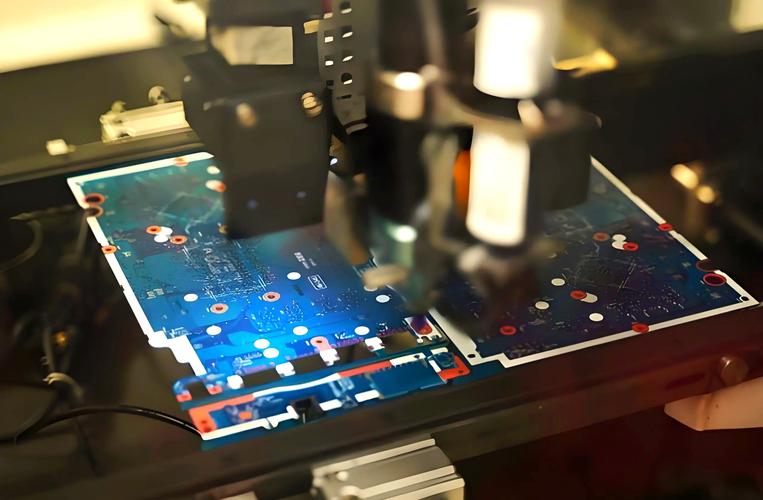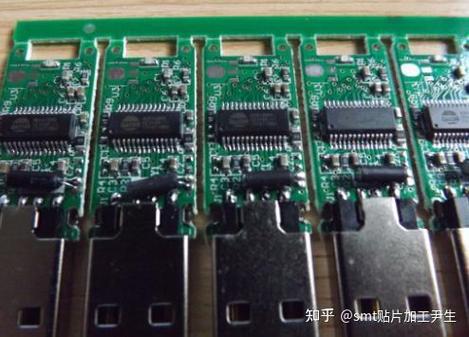
在SMT(表面貼裝技術(shù))貼片加工過程中,短路是一種常見的缺陷,它會導(dǎo)致電路板功能失效,甚至損壞元器件。短路通常表現(xiàn)為相鄰焊點之間的錫橋連接、引腳之間或引腳與地之間的意外導(dǎo)通。本文將分析SMT貼片加工中短路現(xiàn)象產(chǎn)生的主要原因,并提供相應(yīng)的解決方法。
一、短路現(xiàn)象產(chǎn)生的原因
- 焊膏印刷問題
- 焊膏量過多:焊膏印刷過厚或模板開孔過大,導(dǎo)致回流焊時焊料流淌形成錫橋。
- 焊膏塌落:焊膏的粘度不足或金屬含量低,印刷后發(fā)生塌落,使相鄰焊盤連接。
- 模板設(shè)計不當(dāng):模板開孔間距過小或開孔面積比不合適,易造成焊膏橋連。
- 貼片問題
- 元件貼裝偏移:貼片機精度不足或編程錯誤,導(dǎo)致元件引腳偏離焊盤,回流時焊料流向相鄰引腳。
- 貼片壓力過大:貼片時壓力過大會使焊膏擠出,造成相鄰焊盤短路。
- 元件引腳變形:元件引腳共面性差,貼裝后引腳與焊盤接觸不良,焊料流動異常。
- 回流焊問題
- 溫度曲線不當(dāng):預(yù)熱區(qū)升溫過快、回流區(qū)溫度過高或時間過長,導(dǎo)致焊膏過度流淌。
- 加熱不均勻:PCB上不同區(qū)域受熱不均,造成局部焊料飛濺或橋連。
- 冷卻速率不當(dāng):冷卻過快可能導(dǎo)致焊點收縮不均,形成錫珠或短路。
- 其他因素
- PCB設(shè)計問題:焊盤間距過小、走線過密,增加了短路風(fēng)險。
- 環(huán)境濕度:高濕度環(huán)境下焊膏吸收水分,回流時產(chǎn)生飛濺。
- 模板清潔不足:模板底部殘留焊膏,導(dǎo)致印刷時焊膏在PCB上擴散。
二、短路的解決方法
- 優(yōu)化焊膏印刷工藝
- 控制焊膏厚度:使用激光切割模板,確保模板開孔尺寸精確,通常焊膏厚度控制在0.1-0.15mm。
- 調(diào)整焊膏性能:選擇高粘度、抗塌落性好的焊膏,并確保存儲和使用環(huán)境符合要求。
- 定期清潔模板:每印刷一定次數(shù)后清潔模板底部,防止殘留焊膏污染。
- 提高貼片精度
- 校準貼片機:定期對貼片機進行校準,確保貼裝精度在±0.05mm以內(nèi)。
- 優(yōu)化貼片程序:合理設(shè)置元件貼裝順序和壓力,避免焊膏擠出。
- 檢查元件質(zhì)量:使用前檢查元件引腳共面性,剔除變形元件。
- 優(yōu)化回流焊溫度曲線
- 制定合適的溫度曲線:根據(jù)焊膏特性設(shè)定預(yù)熱、回流和冷卻區(qū)參數(shù),避免溫度驟變。
- 均勻加熱:確保PCB上各區(qū)域溫度均勻,可采用多溫區(qū)回流焊爐。
- 控制冷卻速率:冷卻速率一般控制在2-4°C/s,避免焊點缺陷。
- 改進PCB設(shè)計
- 增加焊盤間距:在設(shè)計允許范圍內(nèi),盡量增大焊盤間距,減少短路風(fēng)險。
- 添加阻焊層:在相鄰焊盤之間設(shè)置阻焊壩,防止焊料流淌。
- 優(yōu)化走線布局:避免走線過密,減少與焊盤的連接。
- 加強過程控制與環(huán)境管理
- 控制環(huán)境濕度:保持車間濕度在40%-60%RH,防止焊膏吸濕。
- 實施統(tǒng)計過程控制:定期檢測焊膏印刷和貼片質(zhì)量,及時發(fā)現(xiàn)問題并調(diào)整。
- 加強員工培訓(xùn):提高操作人員技能,確保按規(guī)范作業(yè)。
三、
SMT貼片加工中的短路現(xiàn)象是由多種因素共同作用的結(jié)果。通過優(yōu)化焊膏印刷、提高貼片精度、調(diào)整回流焊曲線、改進PCB設(shè)計以及加強過程控制,可以有效減少短路缺陷,提高生產(chǎn)良率和產(chǎn)品可靠性。企業(yè)應(yīng)根據(jù)自身情況,系統(tǒng)分析短路原因,采取針對性措施,持續(xù)改進工藝水平。